Modellbahn Keks
Herzlich Willkommen!
Unsere Cookies bieten Ihnen ein schnelles, entspanntes und vollkorniges Einkaufserlebnis. Einige sind notwendig, um die Webseite und ihre Funktionen zu betreiben. Andere helfen uns dabei, unsere Dienste zu verbessern. Wenn Sie damit einverstanden sind, stimmen Sie der Nutzung von Cookies für Präferenzen, Statistiken und Marketing einfach durch einen Klick auf „Geht klar“ zu. Alternativ können Sie einzelne Cookies unter "Cookies anpassen" oder alle Cookies, bis auf die für die Funktion unserer Seite nötigen, unter "alles ablehnen" deaktivieren.
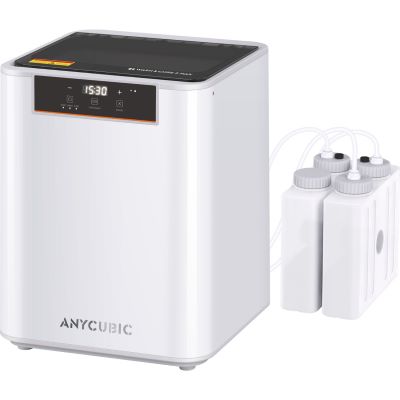
Anycubic Photon Mono 4 Ultra Harz 3D Drucker für kleine Modellbauprojekte
Eigene Details in 1:160 und 1:220

3D-Druck für Spur N und Z – Kleinstteile zuverlässig drucken

Kleine Kisten, feine Fassaden und individuelle Ladungen bereichern auch winzige Anlagen. Entscheidend sind druckbare Konturen, stabile Übergänge und eine Nachbearbeitung, die Details erhält. Plane bei N und Z deshalb vom fertigen, bemalten Bauteil aus.

Vom robusten Körper zum feinen Detail

Welche Kleinstteile eignen sich für den Einstieg?

3D-Druck für Spur N und Z: Kleinstteile drucken gelingt leichter mit kompakten Formen als mit langen, freistehenden Stäben. Wähle zuerst ein Objekt, das sich greifen, reinigen und bemalen lässt. Für einen Güterschuppen können FDM-Wände, gedruckte Resin-Kisten und gekaufte Geländer gemeinsam die passende Lösung bilden.

Projektwahl für N und Z: Möglichkeiten und klare Grenzen
Projekt Spur N – 1:160 Spur Z – 1:220
Kisten, Fässer und kompakte Ladungen Guter Einstieg; Resin für kleine Fugen und Konturen. Ebenfalls geeignet; Details vereinfachen und sichere Griffpunkte planen.
Gebäudekörper und Geländeformen FDM sinnvoll, wenn die Oberfläche zur Gestaltung passt. FDM für Grundformen; kleine sichtbare Zierteile separat fertigen.
Fenster, Lüfter und Fassadenreliefs Resin bevorzugt; Öffnungen und Streben als Muster prüfen. Hohe Anforderungen; Relief kann offene Gitter ersetzen.
Figuren und Sitzgruppen Resin mit geschlossenen Körperhaltungen und verstärkten Übergängen. Anspruchsvoll; Haltung und Silhouette sind wichtiger als winzige Einzelheiten.
Leitern, Griffstangen und Geländer Schwieriges Einstiegsprojekt; Draht und Ätzteile mitbedenken. Oft günstiger als Materialkombination oder fertiges Zubehör umzusetzen.
Zahnräder, Achslager und Kupplungsmechanik Funktionsprüfung erforderlich; keine bloße Dekorationsaufgabe. Besonders anspruchsvoll; für Einsteiger bewährte Funktionsteile verwenden.

Die Tabelle ist eine Orientierung zur Bauweise. Ein Resin-Drucker garantiert keine bruchsichere Leiter, und ein FDM-Drucker ist für eine kleine Anlage keineswegs nutzlos. Entscheidend ist das kleinste benötigte Merkmal, nicht allein die Größe der gesamten Anlage.

Maßstab zuerst kontrollieren

Was zwischen N und Z tatsächlich schrumpft

Nach NEM 010 steht N für 1:160 und neun Millimeter Regelspurweite, Z für 1:220 und 6,5 Millimeter. Ein Vorbildmeter wird damit 6,25 beziehungsweise rund 4,55 Millimeter lang. Eine 1,80 Meter große Person misst in N 11,25 Millimeter und in Z etwa 8,18 Millimeter.

Eine maßstäbliche N-Datei wird für Z linear auf 160 ÷ 220 × 100 = rund 72,73 Prozent verkleinert. Umgekehrt beträgt der Faktor 137,5 Prozent. Eine H0-Datei in 1:87 benötigt für N 54,375 Prozent und für Z rund 39,55 Prozent. Prüfe die Ausgangseinheit und die tatsächlichen Maße nach jedem Import.

Die Umrechnung betrifft zunächst die Außenabmessungen. Wandstärken, Bohrungen, Griffe und Passungen brauchen anschließend eine eigene Prüfung. Bereits vorbereitete Stützen solltest du nach einer Größenänderung neu beurteilen: Ihre Kontaktstellen werden sonst ebenfalls kleiner und tragen möglicherweise nicht mehr ausreichend.

Erkennbarkeit und Stabilität verbinden

Empfindliche Einzelheiten bewusst kräftiger gestalten

Silhouette erhalten, Querschnitt anpassen

Eine 30 Millimeter dicke Griffstange des Vorbilds hätte in N nur 0,1875 Millimeter Durchmesser, in Z rund 0,136 Millimeter. Solche Zahlen erklären, warum exakte Verkleinerung nicht automatisch ein handhabbares Modell ergibt. Ein etwas kräftigerer Griff oder ein angesetzter Draht kann im Anlagenbetrieb überzeugender funktionieren.

Bewahre Lage, Länge und charakteristische Form wichtiger Details. Verstärke gefährdete Übergänge möglichst auf einer verdeckten Seite. Bei Figuren können anliegende Arme, verbundene Füße oder eine unauffällige Basis die Handhabung erleichtern. Beurteile das Ergebnis zusätzlich aus normalem Betrachtungsabstand.

Relief statt vollständig freistehender Struktur

Ein Lüftergitter muss nicht immer aus einzelnen offenen Lamellen bestehen. Ein flaches Relief auf geschlossenem Hintergrund kann die Wirkung erhalten und lässt sich leichter reinigen. Bei Fenstern helfen separate Rahmen und klare Folie; bei Z kann eine vereinfachte Sprossenaufteilung sinnvoller sein als zahlreiche fast geschlossene Zwischenräume.

Plane Materialstärke und freie Öffnung gemeinsam. Jede kräftigere Strebe nimmt Platz weg. Lege mehrere Varianten nebeneinander an und entscheide erst nach Reinigung, Nachhärtung und einer dünnen Grundierung. So prüfst du das spätere Modell und nicht nur die vergrößerte CAD-Ansicht.

Die kleinste Wand ist kein Qualitätsziel

Herstellerangaben zu minimalen Merkmalen gelten für bestimmte Materialien, Geräte und Prüfbedingungen. Eine gedruckte dünne Wand kann trotzdem beim Entstützen brechen. Fläche, freie Länge und spätere Belastung zählen mit. Für kleine Resin-Gehäuse können etwa 0,8 bis 1,2 Millimeter als robuster Entwurfsansatz dienen; diese Spanne ist keine Mindestwandstärke und keine Vorgabe für Geländerstäbe.

Ein Muster vor der Serie

Auflösung und Druckprofil sinnvoll abstimmen

Die folgenden Bereiche sind redaktionelle Ansätze für Probedrucke, keine getesteten N- oder Z-Profile. Beginne mit einem vom Hersteller vorgesehenen Profil für Gerät, Material und Düse. Ändere jeweils einen Parameter und halte die Ergebnisse fest.

Startbereiche und wichtigste Kontrolle im Slicer
Verfahren Ansatz für den Probedruck Entscheidende Kontrolle
Resin für feine Details Passendes Profil mit 0,05 mm; bei Bedarf 0,03 mm vergleichen. Abgestimmte Belichtung, offene Zwischenräume und gestützte Inseln.
FDM für größere Grundkörper 0,4-mm-Düse mit etwa 0,12–0,16 mm Schichthöhe. Geschlossene Wände, sichtbare Stufen und passende Teilung.
FDM für kleine robuste Formen Kompatible 0,2- oder 0,25-mm-Düse mit etwa 0,08–0,12 mm. Tatsächliche Druckbahnen, Kühlung und ausreichende Schichtzeit.

Pixelzahl ersetzt keine Kalibrierung

Die Schichthöhe beschreibt die Abstufung in Z-Richtung. Für Merkmale in der Druckebene zählen weitere Eigenschaften; die Displayangabe allein verspricht keine bestimmte Bauteilgenauigkeit. Bei Resin können ungeeignete Belichtungswerte Zwischenräume zusetzen oder Details schwächen. Übernimm deshalb keine pauschale Sekundenangabe von einem anderen Drucker.

Vergleiche an einem kleinen Testkörper erhabene Linien, Vertiefungen und Öffnungen. Sind alle Löcher zu eng, sollte zuerst das Profil geprüft werden. Fehlt nur ein extrem feines Merkmal, kann eine konstruktive Anpassung nötig sein. Antialiasing kann Kanten optisch glätten, ersetzt aber weder druckbare Geometrie noch ausreichende Stabilität.

Kleine FDM-Schichten brauchen Abkühlzeit

Sehr kleine Einzelteile sind schnell umrundet. Die nächste Bahn kann auf noch zu weiches Material treffen. Prüfe Mindestschichtzeit, minimale Druckgeschwindigkeit und materialgerechte Kühlung gemeinsam. Mehrere räumlich getrennte Teile pro Schicht können Zeit zum Abkühlen schaffen; die Druckreihenfolge muss dazu passen.

Eine kleinere Düse verbessert mögliche Linienbreiten, verlangt aber ein passendes Profil und geeignetes Filament. Kontrolliere die Schichtvorschau: Dünne Elemente können entfallen oder vom Slicer verbreitert werden. Eine niedrigere Schichthöhe allein repariert fehlende seitliche Konturen nicht.

Überschaubar und gut vergleichbar

Güterkisten für N und Z als erstes Resin-Projekt

Dieses Planungsbeispiel geht von einer geschlossenen Kiste mit 1.200 × 800 × 800 Millimetern Vorbildmaß aus. In N entstehen 7,5 × 5 × 5 Millimeter, in Z rund 5,45 × 3,64 × 3,64 Millimeter. Die Maße sind ein eigener Entwurf, kein Bericht eines ausgeführten Drucktests.

Du benötigst CAD und Slicer, einen kompatiblen Resin-Drucker, geeignetes Harz, die vorgeschriebene Schutzausrüstung sowie Material für Reinigung und Nachhärtung. Für die Nacharbeit helfen eine feine Pinzette, ein geeignetes Schneidwerkzeug, eine helle Auffangunterlage und ein Halter zum Bemalen.

1

Körper und Fugen anlegen

Konstruiere die kleine Kiste zunächst massiv. Bei dieser kompakten Geometrie vermeidest du damit einen schwer zugänglichen Hohlraum mit eingeschlossenem Harz. Deute Bretter und Beschläge sparsam an. Ein einzelner sauberer Umriss wirkt oft besser als viele verschwindende Rillen.

2

Zwei Detailvarianten vergleichen

Lege je Maßstab eine zurückhaltende und eine stärker ausgeprägte Fugenvariante an. Halte Ausrichtung und Druckprofil gleich. Kennzeichne die zugehörigen Dateien eindeutig, damit du das Ergebnis später sicher zuordnen kannst.

Die fertige Oberfläche entscheidet

Reinige und härte beide Muster nach Materialvorgabe nach. Grundiere jeweils eine Probe dünn und vergleiche die verbleibenden Konturen.

Freigabe für weitere Exemplare

Vervielfältige erst die Variante, deren Fugen erkennbar bleiben und deren Kanten die Handhabung überstehen.

3

Stützen auf verdeckte Flächen legen

Wähle eine Ausrichtung mit gut erreichbaren Kontaktstellen, möglichst an Unterseite und später verdeckter Rückseite. Kontrolliere jede neu beginnende Insel. Ein allgemeiner Winkelwert ersetzt die Schichtprüfung nicht. Halte ausreichend Abstand für Reinigung und Werkzeugzugang.

4

Kleine Ladungsgruppe zusammensetzen

Arbeite Kontakte vorsichtig nach und montiere die Kisten auf einer separaten Ladefläche. Prüfe die Anordnung zunächst trocken. Eine herausnehmbare Gruppe lässt sich leichter bemalen und im Güterwagen einsetzen als viele einzeln verklebte Kleinstteile.

Für die Umgebung bieten die Ratgeber zum Gebäudeselbstbau und zur Bahnsteiggestaltung weitere Anregungen. Mit anderen Proportionen wird aus derselben Übung ein Werkzeugkasten oder ein kompakter Verteiler.

Supportspuren und Lackschichten klein halten

Teile kontrolliert reinigen und entstützen

Kleinstteile dürfen im Reinigungskorb nicht verloren gehen. Prüfe dessen Maschenweite und verwende gegebenenfalls eine vom Gerätehersteller geeignete Aufnahme. Richte Reinigung, Trocknung, Nachhärtung und den Zeitpunkt der Stützenentfernung nach der Anleitung des konkreten Materials aus.

Schneide zugängliche Stützen kontrolliert ab und stütze das Bauteil dabei ab. Ein langer Reststeg kann als Hebel eine dünne Ecke herausbrechen. Verlege problematische Kontaktstellen beim nächsten Druck. Starkes Schleifen an feinen N- oder Z-Details entfernt schnell mehr Material als beabsichtigt.

Grundierung als letzte Detailprüfung nutzen

Trage eine materialverträgliche Grundierung dünn auf und lasse sie nach Vorgabe trocknen. Dicke Füllschichten können kleine Fugen verdecken. Ein temporärer Halter an einer verdeckten Fläche erleichtert den Farbauftrag und verhindert häufiges Greifen am Modell.

Prüfe nach jeder Farbschicht offene Zwischenräume. Halte Steck- und Klebeflächen bei Bedarf frei und dosiere Klebstoff sparsam. Auf einer Z-Fassade kann bereits eine gefüllte Fuge den Eindruck verändern. Rechne daher Nacharbeit und Bemalung in die Entwicklung des Teststücks ein.

Beachte Sicherheitsdatenblatt und Herstelleranleitung, insbesondere geeignete Handschuhe, Augenschutz und Lüftung. Wasserwaschbares Resin benötigt ebenfalls geregelte Entsorgung: Harzhaltiges Waschwasser gehört nicht in den Abfluss. Passende Geräte findest du im 3D-Zubehör.

Fehler erkennen, bevor eine ganze Serie entsteht

  • Details fehlen bereits in der Vorschau: Einheiten, Skalierung und Geometrie korrigieren. Ein unveränderter Nachdruck hilft hier nicht.
  • Öffnungen sind nach dem Druck geschlossen: Maße und Materialprofil prüfen; bei Resin die Belichtung kalibrieren.
  • Kanten brechen beim Entstützen: Kontaktstellen, Werkzeugzugang und Übergänge verbessern. Bei Bedarf Material oder Bauweise ändern.
  • Fugen verschwinden erst beim Bemalen: Farbauftrag reduzieren und die Detailprobe samt Grundierung wiederholen.

Dokumentiere Datei, Profil, Material und erfolgreiche Nacharbeit gemeinsam. Wiederhole vor größeren Serien ein Referenzstück. Der Materialverbrauch winziger Teile ist gering, die aktive Arbeitszeit häufig entscheidend. Der 3D-Druck-Kostenrechner hilft, auch Fehlversuche und Nacharbeit einzubeziehen.

Material nach Einsatz und Handhabung auswählen

Bei Resin sind scharfe Konturen und Zähigkeit unterschiedliche Eigenschaften. Ein Harz für dekorative Modelle muss nicht zugleich für federnde Rastnasen geeignet sein. Prüfe die Materialdaten und die vorgesehene Nachhärtung. Mische verschiedene Harze nur, wenn der Hersteller dafür eine geeignete Vorgehensweise angibt.

PLA ist ein naheliegender Ausgangspunkt für viele dekorative FDM-Grundkörper im Innenraum. PLA+ bezeichnet herstellerspezifische Varianten. PETG kann für beanspruchte Halter interessant sein; feine Zwischenräume und Passungen musst du trotzdem prüfen. Die Materialbezeichnung ersetzt keine Beurteilung des konkreten Bauteils.

Achte außerdem auf die Qualität der Druckdatei. Sichtbar eckige Rundungen können bereits durch einen groben Export entstehen. Kontrolliere das Netz vor dem Slicen und exportiere bei Bedarf mit passender Auflösung neu. Speichere die bearbeitbare Konstruktion zusammen mit der Druckdatei. So lassen sich einzelne Details später ändern, ohne das gesamte Modell erneut aufzubauen.

Passende Herstellerwelten entdecken

Drucker, Materialien und Zubehör innerhalb der jeweiligen Systeme vergleichen.

Ausstattung für deine N- und Z-Projekte

Drucker, Filamente und Harze gezielt finden

Suche nach Produkt, Material, Farbe oder Artikelnummer. Kombiniere Verfahren, Warengruppe und Hersteller. Die Liste lädt aktuelle Artikel aus den verlinkten Warengruppen. Prüfe Gerätekompatibilität und Materialeigenschaften auf der Produktseite.

Die Artikelliste wird vorbereitet. Die Warengruppen sind direkt erreichbar.

Alle 3D-Tools öffnen

Häufige Fragen zu gedruckten N- und Z-Modellen

Brauche ich für Spur Z zwingend Resin?

Für feinste sichtbare Details ist Resin häufig der passendere Ansatz. Geländegrundformen, Gebäudekerne und Hilfsteile können auch mit FDM entstehen. Entscheide nach dem Bauteil.

Kann ich eine N-Datei direkt für Z verkleinern?

72,73 Prozent passen für die linearen Außenmaße einer Datei in 1:160. Wandstärken, Öffnungen, Stützen und Passungen brauchen danach eine gesonderte Prüfung.

Welche Schichthöhe macht Kleinstteile zuverlässig?

Keine Schichthöhe garantiert das allein. Für Resin sind passende 0,05- und gegebenenfalls 0,03-Millimeter-Profile Vergleichspunkte. Konstruktion, Belichtung und Stützen bleiben entscheidend.

Warum brechen sauber gedruckte Geländer?

Ein abgebildetes Detail ist noch kein belastbares Detail. Prüfe Querschnitt, freie Länge, Material und Montagekräfte. Gedruckte Pfosten mit Draht können eine Alternative sein.

Kann ich kleine Figuren gemeinsam drucken?

Ja, nach einem erfolgreichen Muster. Jede Figur braucht eine passende Ausrichtung und Stützung. Plane Platz zum Reinigen und Entstützen; eine volle Bauplatte ist kein Qualitätsnachweis.

Wann lohnt sich ein Druckdienstleister?

Bei wenigen Spezialteilen oder fehlendem Arbeitsplatz kann das sinnvoll sein. Kläre Detailgrenzen, Material, Stützflächen und Nacharbeit vorab. Mehr dazu: selbst drucken oder drucken lassen.

Technische Grundlagen: MOROP NEM 010, Prusa zu Kühlung und Schichtzeit, Anycubic zu Resin-Parametern sowie Formlabs zu Ausrichtung und Grundierung und Farbe. Projektmaße und Startbereiche sind eigene Planungsbeispiele.